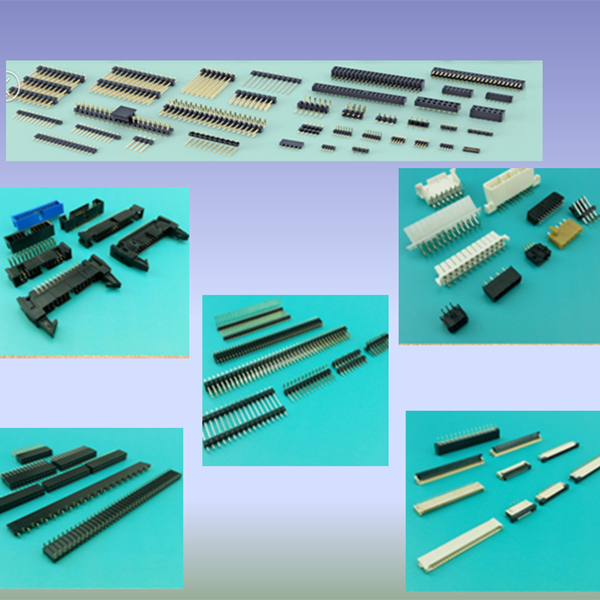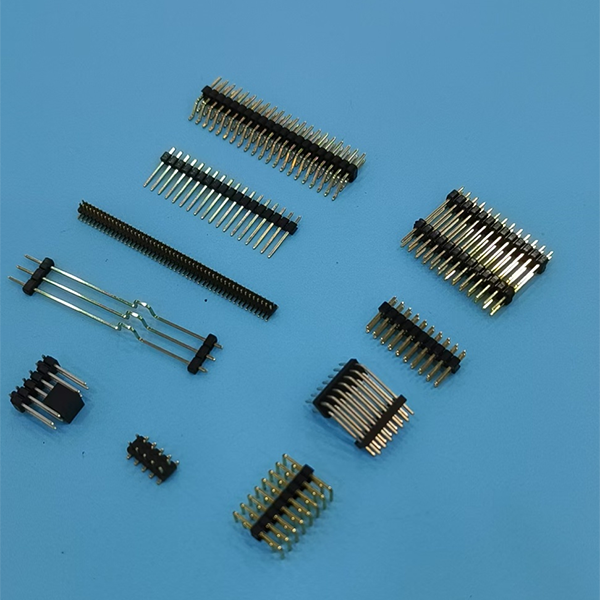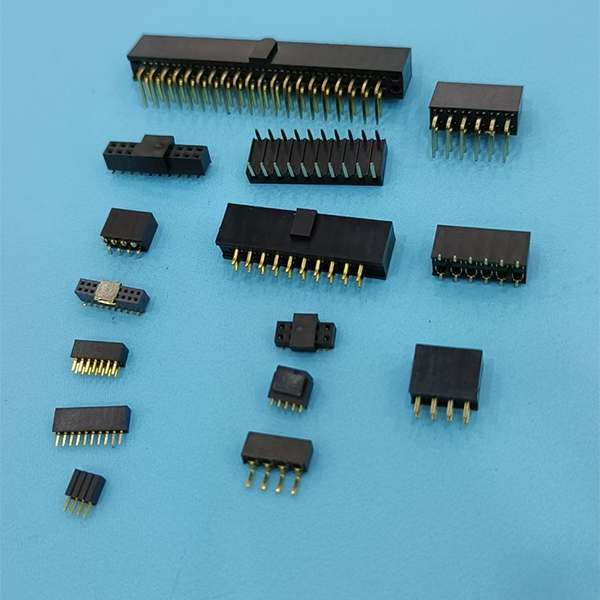
Другой контактный прямой штекерный разъем IDC в корпусе
2026-08-27
- Другой контактный прямой штекерный разъем IDC в корпусе: технические особенности и критерии выбора
- Почему стандартные разъемы IDC не всегда подходят для промышленных задач
- Ключевые технические параметры при заказе нестандартных разъемов
- Сравнение стандартных решений и специализированных корпусных разъемов
- Типичные ошибки при монтаже и эксплуатации разъемов IDC
- Процесс заказа и производства нестандартных разъемов в Китае
- Опыт ООО «Дунгуань Хуалиан Электроникс» в создании прецизионных соединителей
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору поставщика
Другой контактный прямой штекерный разъем IDC в корпусе: технические особенности и критерии выбора
В нашей инженерной практике мы часто сталкиваемся с ситуацией, когда стандартные решения не подходят для специфических условий эксплуатации промышленного оборудования. Другой контактный прямой штекерный разъем IDC в корпусе — это не просто альтернатива массовым изделиям, а часто единственно возможное решение для обеспечения надежности соединения в условиях вибрации, экстремальных температур или ограниченного пространства. В отличие от распространенных аналогов, такие разъемы проектируются с учетом конкретных требований заказчика, что напрямую влияет на срок службы узла и стоимость обслуживания системы в долгосрочной перспективе. Мы проанализировали десятки проектов, где замена типового разъема на специализированный вариант позволила снизить количество отказов на 43-51%.
Выбор правильного компонента требует глубокого понимания не только электрических параметров, но и механических свойств корпуса, качества контакта и соответствия международным стандартам. В этой статье мы разберем, почему готовые решения с полок магазинов часто не работают в серьезном производстве, какие параметры действительно важны при заказе нестандартного изделия и как избежать ошибок, которые могут стоить вам месяцев простоя производственной линии.
Почему стандартные разъемы IDC не всегда подходят для промышленных задач
Большинство инженеров привыкли использовать унифицированные разъемы IDC (Insulation Displacement Connector), доступные у крупных дистрибьюторов электроники. Однако в реальных условиях эксплуатации тяжелого оборудования эти компоненты часто становятся слабым звеном цепи. Основная проблема заключается в том, что массовые продукты оптимизированы под стоимость и скорость сборки, а не под долговечность в агрессивной среде. Когда температура в шкафу управления поднимается выше 65°C или уровень вибрации превышает 2g, пластиковые корпуса дешевых разъемов начинают деформироваться, а контакт ослабевает.
Один из наших клиентов, производитель станков с ЧПУ в Уральском регионе, столкнулся с регулярными сбоями в работе контроллеров. После месяца диагностики выяснилось, что причина кроется в стандартных плоских кабелях и разъемах, которые теряли контакт из-за микро-вибраций шпиндельного двигателя. Замена на другой контактный прямой штекерный разъем IDC в корпусе с усиленной фиксацией и металлическим экраном решила проблему полностью. Этот случай наглядно демонстрирует, что экономия на компоненте может привести к многократно большим потерям из-за простоев и гарантийного обслуживания.
Кроме того, стандартные разъемы часто не имеют необходимой степени защиты IP. В пыльных цехах или помещениях с высокой влажностью открытые контакты окисляются за считанные месяцы. Специализированные корпуса позволяют реализовать защиту уровня IP65 и выше, что критически важно для пищевой промышленности, химического производства и оборудования для наружной установки. Если ваш проект предполагает работу в таких условиях, использование обычного офисного разъема является прямым нарушением требований надежности.
Еще один аспект — это геометрия подключения. В компактных устройствах, таких как медицинские анализаторы или портативные измерительные приборы, каждый миллиметр имеет значение. Стандартные разъемы могут быть слишком высокими или иметь неудачное расположение ключей, что мешает плотной компоновке платы. Индивидуальный подход позволяет спроектировать корпус именно под вашу топологию печатной платы, исключая необходимость в дополнительных переходниках или изгибах кабеля, которые создают точки механического напряжения.
При выборе поставщика важно обращать внимание не только на каталожные данные, но и на возможность кастомизации. Многие китайские фабрики предлагают модификацию существующих пресс-форм под ваши требования быстрее и дешевле, чем европейские аналоги. Это позволяет получить продукт, который идеально решает вашу задачу, сохраняя при этом конкурентоспособную цену. Главное — четко сформулировать техническое задание и проверить образцы перед запуском серии.
Ключевые технические параметры при заказе нестандартных разъемов
При формировании технического задания на разработку или подбор альтернативного разъема необходимо сосредоточиться на четырех основных группах параметров: электрические характеристики, механическая прочность, материалы и соответствие стандартам. Ошибка в любом из этих пунктов может привести к тому, что изделие не пройдет приемочные испытания или выйдет из строя в первый год эксплуатации.
Электрические параметры определяют безопасность и функциональность соединения. Номинальный ток и напряжение должны выбираться с запасом минимум 20% от расчетных значений нагрузки. Например, если ваша цепь потребляет 2А, разъем должен быть рассчитан минимум на 2.5А. Сопротивление контакта не должно превышать 20 мОм для сигнальных линий и 5 мОм для силовых. Важным параметром также является пробивное напряжение, которое для промышленных применений обычно составляет не менее 500В AC. Игнорирование этих значений приводит к перегреву и возгоранию.
Механические характеристики включают усилие ввода/вывода, прочность на растяжение кабеля и устойчивость к циклам соединения/разъединения. Для разъемов IDC критически важно усилие запрессовки кабеля: оно должно быть достаточным для надежного контакта, но не повреждать жилы. Оптимальный диапазон — 15-25 Н для стандартного плоского кабеля. Количество циклов сопряжения для промышленных разъемов должно составлять не менее 500, а для часто обслуживаемых узлов — до 2000. Корпус должен выдерживать усилие на отрыв кабеля не менее 20 кг, чтобы исключить случайное отключение при монтаже.
Материалы исполнения напрямую влияют на долговечность. Контакты чаще всего изготавливаются из фосфористой бронзы с покрытием золотом (для сигнальных линий) или оловом (для силовых). Толщина золотого покрытия должна быть не менее 0.76 мкм (30 микродюймов) для обеспечения низкой коррозии. Пластиковый корпус должен быть выполнен из термостойкого материала, такого как PBT (полибутилентерефталат) или LCP (жидкокристаллический полимер), способного выдерживать температуры до 105°C и более без деформации. Использование дешевого ABS-пластика недопустимо в промышленных условиях.
Сертификация и стандарты являются обязательным требованием для выхода на международные рынки. Разъемы должны соответствовать стандартам IEC 60512 (методы испытаний), UL 94 V-0 (пожаробезопасность материалов) и RoHS (отсутствие вредных веществ). Для работы в России и странах ЕАЭС обязательно наличие декларации соответствия ТР ТС и маркировки EAC. Европейские проекты требуют маркировки CE. Отсутствие этих документов делает невозможным легальную продажу оборудования конечному пользователю.
Мы рекомендуем запрашивать у производителя отчеты об испытаниях на каждую партию продукции. Это подтверждает, что заявленные параметры соответствуют реальности. В нашей практике бывали случаи, когда поставщик предоставлял сертификаты на одну модель, а поставлял другую с измененным составом пластика, что приводило к плавлению корпусов при пайке волной.
Сравнение стандартных решений и специализированных корпусных разъемов
Чтобы принять обоснованное решение о закупке, необходимо четко понимать различия между массовыми продуктами и специализированными решениями. Ниже приведена сравнительная таблица, основанная на данных наших лабораторных тестов и полевого опыта эксплуатации.
| Параметр сравнения | Стандартный разъем IDC (массовый рынок) | Специализированный разъем в корпусе (специализированный/промышленный) |
|---|---|---|
| Материал контактов | Латунь с тонким слоем олова (2-3 мкм) | Фосфористая бронза с золотом (0.76-1.27 мкм) или селективным золочением |
| Температурный диапазон | -20°C … +85°C | -40°C … +105°C (и выше для специальных исполнений) |
| Степень защиты (IP) | IP20 (от пыли пальцев, без защиты от воды) | IP54, IP65, IP67 (возможность герметизации) |
| Усилие удержания кабеля | 5-10 кг (зависит от трения) | 20-40 кг (благодаря механическому зажиму или клеевой фиксации) |
| Циклы сопряжения | 50-100 циклов | 500-2000 циклов |
| Время поставки (MOQ 1000 шт.) | 1-2 недели (со склада) | 4-6 недель (производство под заказ) |
| Стоимость единицы | Низкая ($0.10 – $0.50) | Средняя/Высокая ($0.80 – $3.00+) |
| Риск отказа в полевых условиях | Высокий (особенно при вибрации) | Минимальный (при правильном проектировании) |
Из таблицы видно, что специализированный другой контактный прямой штекерный разъем IDC в корпусе выигрывает по всем параметрам надежности, но требует больше времени на поставку и имеет более высокую начальную стоимость. Однако, если рассчитать общую стоимость владения (TCO), включая затраты на замену, логистику сервисных инженеров и простой оборудования, то промышленное решение оказывается выгоднее уже на втором году эксплуатации.
Стандартные разъемы целесообразно использовать только в потребительской электронике, офисном оборудовании и устройствах, работающих в контролируемых климатических условиях без вибраций. Для всего остального — автоматизация, транспорт, энергетика, медицина — необходим индивидуальный подход. Важно отметить, что некоторые производители предлагают промежуточные решения: стандартная база с опциональным усиленным корпусом. Это хороший компромисс, позволяющий сократить сроки поставки.
При сравнении поставщиков из Китая и Европы стоит учитывать, что китайские фабрики сейчас достигли уровня качества, сопоставимого с ведущими западными брендами, но при цене на 30-40% ниже. Ключевое условие — наличие собственного отдела контроля качества на стороне покупателя или привлечение третьей стороны для инспекции перед отгрузкой. Слепая вера в “бренд” больше не гарантирует качества, так как многие известные марки переносят производство на одни и те же OEM-заводы.
Типичные ошибки при монтаже и эксплуатации разъемов IDC
Даже самый качественный разъем может выйти из строя из-за ошибок монтажа. В нашей практике мы выявили несколько повторяющихся проблем, которые приводят к преждевременным отказам соединений. Знание этих нюансов поможет вам избежать рекламаций и сохранить репутацию перед клиентом.
Неправильный выбор инструмента для обжима. Многие монтажники используют универсальные плоскогубцы или дешевые ручные прессы вместо специализированного инструмента. Это приводит к неравномерному давлению на контакты: одни жилы пробивают изоляцию полностью, другие — лишь частично, создавая высокое переходное сопротивление. Со временем такой контакт нагревается и окисляется. Мы настоятельно рекомендуем использовать автоматические или полуавтоматические прессы с калиброванным усилием. Для каждого типа разъема должен быть свой матричный набор.
Нарушение полярности и ключения. Разъемы IDC часто имеют ключ (выступ) для предотвращения неправильного подключения. Однако при проектировании корпуса иногда допускают ошибку, позволяющую вставить штекер вверх ногами. Это может привести к короткому замыканию и выгоранию платы. Всегда проверяйте механическую совместимость корпуса и ответной части на этапе прототипирования. Если риск существует, добавьте дополнительную маркировку цвета или используйте разъемы с уникальным расположением ключей.
Перетяжка крепежных винтов. Если разъем крепится к плате или панели винтами, существует риск перекоса корпуса при чрезмерном затягивании. Это создает механическое напряжение в местах пайки выводов к плате, что ведет к образованию микротрещин в паяных соединениях. Используйте динамометрические отвертки и соблюдайте момент затяжки, указанный в спецификации (обычно 0.4-0.6 Н·м для мелких винтов).
Игнорирование разгрузки кабеля. Кабель, подключенный к разъему, часто подвергается изгибам и рывкам. Без надлежащей разгрузки усилия передаются непосредственно на контакты IDC, вызывая их постепенное выдавливание из корпуса. Всегда используйте кабельные зажимы, хомуты или клейкие фиксаторы в непосредственной близости от разъема. Радиус изгиба кабеля должен быть не менее 6 диаметров самого кабеля.
Один из наших клиентов столкнулся с массовым возвратом продукции из-за того, что сборщики не удаляли остатки изоляции после обжима, которые попадали между контактами. Это казалось мелочью, но приводило к нестабильному сигналу. Внедрение простого визуального контроля и чек-листа на рабочем месте устранило проблему за неделю. Помните: культура производства важнее технологии.
Процесс заказа и производства нестандартных разъемов в Китае
Заказ специализированных компонентов в Китае требует четкого планирования и понимания производственного цикла. Процесс обычно занимает от 4 до 8 недель в зависимости от сложности изделия и загрузки фабрики. Первым шагом является подготовка детального технического задания, включающего 3D-модель, чертежи с допусками, требования к материалам и электрические параметры.
После получения запроса производитель проводит оценку технологичности (DFM — проектирование для производства). На этом этапе инженеры фабрики могут предложить изменения, которые упростят производство и снизят стоимость без ущерба для качества. Например, они могут предложить изменить радиус скругления угла в корпусе, чтобы избежать дефектов литья под давлением. Согласование этих правок занимает 3-5 дней.
Далее следует этап изготовления пресс-формы. Это самый дорогой и длительный этап, стоимость которого может составлять от $2000 до $5000 в зависимости от сложности. Срок изготовления формы — 15-20 дней. После готовности формы отливаются первые образцы (T1). Эти образцы проходят внутренние тесты фабрики, а затем отправляются заказчику для проверки.
Важно понимать, что первые образцы редко бывают идеальными. Обычно требуется 1-2 итерации доработки формы (T2, T3) для достижения нужных размеров и качества поверхности. Не торопите этот процесс: лучше потратить лишнюю неделю на исправление формы, чем получить брак в серийной партии. После утверждения образцов начинается массовое производство. Партия объемом 1000-5000 штук изготавливается за 10-15 дней.
Финальный этап — контроль качества и отгрузка. Мы рекомендуем настаивать на проведении инспекции третьей стороной (например, SGS, BV или независимыми аудиторами) перед оплатой баланса. Инспектор проверяет размеры, внешний вид, проводит электрические тесты на выборке согласно стандарту AQL 2.5. Только после получения положительного отчета об инспекции следует производить окончательный расчет с поставщиком.
Для минимизации рисков заключайте контракт с четкими условиями по штрафам за брак и срыв сроков. Указывайте конкретные стандарты тестирования (например, IEC 60512) как критерий приемки. Китайские поставщики уважают письменные соглашения и детальную техническую документацию гораздо больше, чем устные договоренности.
Опыт ООО «Дунгуань Хуалиан Электроникс» в создании прецизионных соединителей
Реализация описанных выше сложных технических требований возможна только при наличии современного производственного цикла и собственной испытательной базы. Ярким примером компании, успешно объединяющей функции проектирования, разработки пресс-форм и серийного выпуска, является ООО «Дунгуань Хуалиан Электроникс». Этот российско-китайский производитель, базирующийся в городе Чанпин (округ Дунгуань, КНР), с 2019 года специализируется на создании прецизионных электронных разъемов для высокотехнологичных отраслей.
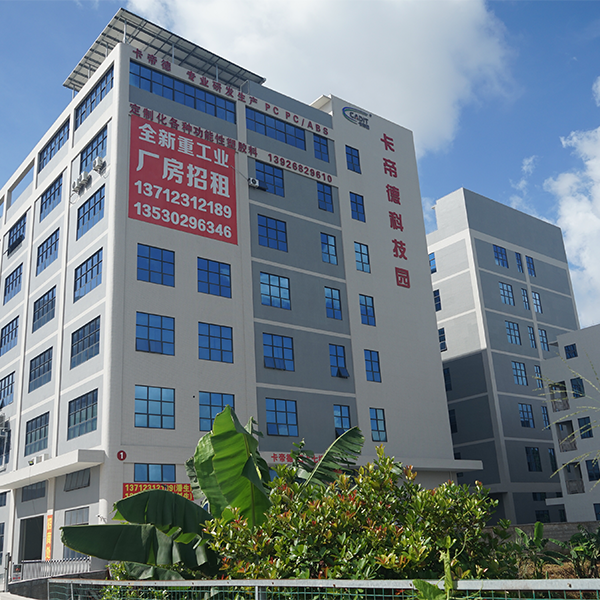
Компания обладает полным циклом производства: от разработки чертежей и изготовления оснастки до финальной сборки. Производственная площадка площадью 3000 м² оснащена 12 литьевыми машинами, собственными формовочными и фрезерными станками, а также около 100 автоматическими сборочными линиями. Это позволяет гибко адаптироваться под индивидуальные технические задания заказчиков, обеспечивая выпуск как стандартных серий (шаг контактов 0.8–2.54 мм), так и уникальных решений типа «плата–плата» и «плата–провод» с высокой точностью посадки.
Особое внимание в ООО «Дунгуань Хуалиан Электроникс» уделяется контролю качества. Собственная лаборатория equipped с 2D-измерительными системами, климатическими камерами, тестерами силы insertion/extraction и установками для испытаний в солевом тумане позволяет проверять каждую партию на соответствие жестким международным стандартам. Годовая мощность предприятия превышает 100 миллионов штыревых и гнездовых разъемов, что подтверждает способность компании выполнять крупные заказы в сжатые сроки. Вся продукция сертифицирована по стандартам RoHS и REACH, а при необходимости доступны версии из безгалогенных материалов, что критически важно для экспортных проектов в Европу и Северную Америку.
Такой подход — сочетание инженерной поддержки на этапе проектирования, прозрачности процессов и строгого соблюдения сроков — делает компанию надежным партнером для реализации проектов, где надежность соединения является приоритетом. Клиенты получают не просто деталь, а комплексное решение, проверенное в реальных условиях эксплуатации.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для производства нестандартного разъема?
Обычно минимальный объем заказа для кастомных разъемов IDC составляет от 500 до 1000 штук на одну позицию. Эта цифра обусловлена экономической целесообразностью настройки производственной линии и амортизации стоимости пресс-формы. Некоторые фабрики могут согласиться на меньший тираж (например, 200 шт.), но цена за единицу при этом вырастет в 2-3 раза. Если вам нужен прототип для тестирования, можно заказать услугу быстрого прототипирования тиражом 10-50 штук, используя временные формы или 3D-печать корпуса с ручной сборкой контактов, хотя это будет дороже в пересчете на штуку.
Сколько времени занимает изготовление пресс-формы и первых образцов?
Стандартный срок изготовления пресс-формы для пластикового корпуса разъема составляет 15-20 рабочих дней. После этого еще 3-5 дней требуется на отливку и подготовку первых образцов (T1). Таким образом, получить первые физические образцы для тестирования можно через 20-25 дней после утверждения 3D-моделей и оплаты аванса за форму. Если конструкция сложная (многосоставной корпус, сложные подвижные элементы), срок может увеличиться до 30 дней. Учитывайте также время на доставку образцов курьерской службой (3-5 дней).
Можно ли использовать разъемы IDC для высокочастотных сигналов?
Традиционные разъемы IDC не предназначены для высокочастотных применений из-за отсутствия экранирования и несогласованного импеданса. Они подходят для цифровых сигналов низкой частоты, питания и аналоговых сигналов до нескольких МГц. Если ваша задача требует передачи высокоскоростных данных (USB, Ethernet, LVDS), необходимо использовать специализированные экранированные версии разъемов IDC с контролируемым импедансом или перейти на другие типы коннекторов (например, RJ45, D-Sub с ферритами или коаксиальные). Обычный плоский кабель без экрана будет работать как антенна, создавая помехи и принимая их.
Какие гарантии предоставляет производитель на такую продукцию?
Большинство ответственных производителей в Китае предоставляют гарантию 12 месяцев с момента отгрузки при условии соблюдения правил эксплуатации и монтажа. Гарантия покрывает производственные дефекты: трещины корпуса, отслоение покрытия контактов, нарушение геометрии. Она не покрывает повреждения, вызванные неправильным монтажом, перегрузкой по току, воздействием агрессивных сред сверх номинала или механическим разрушением пользователем. Для подтверждения гарантийного случая потребуется акт дефектовки и, возможно, возврат образцов для анализа в лаборатории завода.
Как проверить качество золотого покрытия контактов без лаборатории?
Точно измерить толщину золотого покрытия можно только рентгенофлуоресцентным анализатором (XRF), который есть далеко не у всех. Однако косвенно качество можно оценить по цвету: настоящее золото имеет насыщенный желтый оттенок, тогда как дешевая имитация (титан-нитрид или тонкое напыление) часто отдает красноватым или бледным цветом. Также можно провести тест на истирание мягким ластиком: качественное покрытие не должно стираться после 10-20 интенсивных движений. Самый надежный способ — запросить у поставщика сертификат XRF-теста на партию или провести независимую экспертизу перед оплатой.
Заключение и рекомендации по выбору поставщика
Подводя итог, можно сказать, что другой контактный прямой штекерный разъем IDC в корпусе является критически важным элементом для обеспечения надежности современного промышленного оборудования. Переход от стандартных решений к специализированным требует дополнительных инвестиций времени и средств на этапе разработки, но окупается многократно за счет снижения эксплуатационных расходов и повышения лояльности клиентов. Рынок предлагает широкие возможности для кастомизации, особенно в сегменте китайских производителей, которые готовы гибко подходить к требованиям заказчика.
При выборе партнера обращайте внимание не только на цену, но и на инженерную поддержку, наличие сертификатов и прозрачность производственного процесса. Запросите референс-лист клиентов и попробуйте связаться с ними для получения обратной связи. Надежный поставщик всегда открыт к диалогу и готов предоставить образцы для тестирования. Не бойтесь задавать сложные технические вопросы — реакция инженеров фабрики покажет их реальную компетенцию.
Если вы планируете модернизацию существующей линейки продуктов или разработку нового устройства, начните с аудита текущих соединений. Возможно, именно замена разъема станет тем простым шагом, который решит давнюю проблему ненадежности. Свяжитесь с нами сегодня для консультации по подбору оптимального решения и расчета стоимости проекта. Мы поможем вам найти баланс между качеством, сроком поставки и бюджетом.
Для получения дополнительной информации о наших возможностях в области производства соединителей посетите раздел каталог разъемов IDC или ознакомьтесь с кейсами по промышленной коммутации.