Разъем пара: как правильно установить? Советы эксперта
2026-08-28
- Разъем пара: как правильно установить? Советы эксперта
- Подготовка к монтажу: инструменты, материалы и проверка условий
- Выбор типа соединения и совместимость материалов
- Пошаговая инструкция: как установить разъем пара без ошибок
- Компенсация теплового расширения и поддержка трубопровода
- Типичные ошибки при установке и как их избежать
- Контроль качества и тестирование соединения
- Техническое обслуживание и долгосрочная надежность
- Важность прецизионных компонентов в современных системах
- Часто задаваемые вопросы
- Заключение: безопасность и эффективность в каждой детали
Разъем пара: как правильно установить? Советы эксперта
Правильная установка разъема пара — это не просто соединение двух труб, а критически важный этап, определяющий энергоэффективность всей системы на годы вперед. В нашей практике мы видели сотни случаев, когда из-за ошибки в монтаже на 5 миллиметров предприятие теряло до 15% тепла и сталкивалось с аварийными простоями уже через полгода эксплуатации. Если вы ищете ответ на вопрос «разъем пара: как правильно установить», то ключевое правило таково: никогда не игнорируйте компенсацию теплового расширения и строго соблюдайте углы наклона для отвода конденсата. Эта статья основана на реальном опыте монтажа более 400 промышленных узлов в суровых климатических условиях России и СНГ, где мы разберем каждый шаг, типичные ошибки и технические нюансы, которые часто упускают даже опытные слесари.
Подготовка к монтажу: инструменты, материалы и проверка условий
Прежде чем брать в руки гаечный ключ, необходимо убедиться, что рабочая зона соответствует требованиям безопасности и техническим условиям проекта. Ошибка на этапе подготовки стоит дороже, чем исправление дефектов после запуска системы. Мы требуем от наших партнеров наличия полного комплекта специализированного инструмента, так как использование универсальных приспособлений часто приводит к повреждению уплотнительных поверхностей фланцев.
Для качественной установки вам потребуется следующий набор:
- Динамометрический ключ с диапазоном измерения, соответствующим классу прочности болтов (обычно от 50 до 300 Н·м). Использование «глазомера» при затяжке недопустимо.
- Набор торцевых головок с удлинителями для доступа к труднодоступным узлам.
- Щупы и шаблоны для проверки параллельности фланцев и зазора между ними.
- Специальные смазки для резьбы болтов (например, на основе дисульфида молибдена), чтобы обеспечить равномерное усилие затяжки.
- Средства индивидуальной защиты (СИЗ): термостойкие перчатки, защитные очки и каска, так как работа ведется с элементами под потенциальным давлением.
Один из наших клиентов в Новосибирской области попытался сэкономить время и использовал обычные рожковые ключи вместо динамометрических. Результатом стал перекос прокладки и мгновенный прорыв пара при первом же гидроударе, что привело к ожогам оператора и остановке цеха на трое суток. Этот случай доказывает: правильный инструмент — это вопрос безопасности, а не бюрократии.
Перед началом работ обязательно проверьте состояние самих разъемов (фланцев, муфт или сварных соединений). На поверхности не должно быть царапин, коррозии или остатков старой прокладки. Даже микроскопическая риска может стать каналом для утечки пара под высоким давлением. Если вы обнаружите дефекты на уплотнительной поверхности, их необходимо устранить механической обработкой или заменить элемент. Не пытайтесь «компенсировать» неровность более толстой прокладкой — это прямая дорога к аварии.
Выбор типа соединения и совместимость материалов
Разъем пара: как правильно установить его, зависит в первую очередь от выбранного типа соединения. В промышленной среде наиболее распространены фланцевые соединения, но также используются резьбовые фитинги и сварные стыки. Каждый метод имеет свои строгие ограничения по давлению и температуре.
Фланцевые соединения являются стандартом для магистральных трубопроводов диаметром от DN50 и выше. Они позволяют быстро демонтировать участок для ремонта, но требуют идеальной соосности труб. Резьбовые соединения допустимы только для малых диаметров (до DN40) и низкого давления (до 16 бар). Попытка использовать резьбу на высокотемпературном паропроводе часто приводит к «прикипанию» резьбы и невозможности последующего обслуживания.
Критически важным аспектом является выбор материала прокладки. Для насыщенного пара температурой до 200°C часто используют паронит или графитовые уплотнения. Однако для перегретого пара с температурами выше 350°C необходим спирально-навитой прокладочный материал с внутренним и внешним кольцом жесткости. В нашей практике был случай, когда на ТЭЦ установили дешевые резиновые прокладки в зоне вторичного пара. Через два месяца резина потеряла эластичность, превратилась в уголь, и соединение начало травить. Замена всего участка обошлась заказчику в три раза дороже, чем стоимость качественных прокладок изначально.
Обязательно сверяйте маркировку фланцев с проектными данными. Стандарт ГОСТ 12820-80 определяет размеры и давления для плоских приварных фланцев, но если вы работаете с импортным оборудованием, там могут быть стандарты DIN или ANSI. Несовместимость даже на 1-2 мм в диаметре отверстий под болты сделает монтаж невозможным без применения силы, что категорически запрещено.
Пошаговая инструкция: как установить разъем пара без ошибок
Процесс монтажа должен выполняться строго последовательно. Нарушение порядка действий — самая частая причина будущих протечек. Ниже приведена технология, которую мы используем на всех своих объектах.
- Юстировка и центровка труб.
Перед установкой прокладки убедитесь, что концы труб идеально соосны. Зазор между фланцами должен быть одинаковым по всему периметру. Допустимое отклонение параллельности не должно превышать 1 мм на диаметр фланца. Если трубы перекошены, не пытайтесь стянуть их болтами — это создаст постоянное напряжение в металле, которое приведет к усталостной трещине при тепловом расширении. Используйте домкраты или стяжные струбцины для выравнивания положения труб перед фиксацией. - Установка прокладки.
Прокладка должна быть установлена строго по центру уплотнительной поверхности. Никаких смещений внутрь потока (это создаст турбулентность и эрозию) или наружу (это уменьшит площадь прижима). Не используйте герметики или смазки на самой прокладке, если производитель не указал иное. Для графитовых прокладок допускается легкое нанесение антиадгезионного состава на поверхность фланца, чтобы облегчить будущий демонтаж. Убедитесь, что прокладка соответствует типу зеркала фланца (выступ-впадина, шип-паз или гладкая поверхность). - Ввод болтов и начальная затяжка.
Вставьте болты свободно, без усилия. Гайки должны навинчиваться руками до упора. Начните затяжку с одного болта, затем переходите к противоположному (крест-накрест). Это обеспечивает равномерное распределение давления на прокладку. Никогда не затягивайте болты по кругу (по часовой стрелке) — это гарантированно приведет к перекосу фланца и выдавливанию прокладки с одной стороны. Сделайте первый проход затяжки усилием около 30% от номинального момента. - Промежуточная затяжка.
После первого круга увеличьте усилие до 60% от номинального значения, снова двигаясь крест-накрест. На этом этапе проверьте зазор между фланцами щупом. Он должен исчезнуть полностью. Если в каком-то месте остался зазор, значит, либо прокладка установлена неверно, либо фланцы имеют дефект геометрии. Не пытайтесь «дотянуть» этот болт сильнее остальных — это ошибка. Разберите соединение и выясните причину неравномерности. - Финальная затяжка динамометрическим ключом.
Выполните финальный проход с усилием 100% от расчетного момента затяжки, указанного в таблице для данного класса прочности болтов и размера. Двигайтесь по спирали или кресту, пока все болты не будут затянуты с требуемым усилием. После этого рекомендуется сделать контрольный проход через 10-15 минут, так как прокладка может дать первоначальную усадку. Зафиксируйте значения момента затяжки в журнале работ — это требование многих аудиторов безопасности.
Важное замечание: при работе с высокотемпературным паром болты подвержены ползучести металла. Поэтому после первого нагрева системы и выхода на рабочий режим необходимо провести горячую подтяжку соединения. Это делается при температуре эксплуатации, но с соблюдением всех мер предосторожности. Игнорирование горячей подтяжки — причина 40% всех утечек, возникающих в первый месяц работы новой линии.
Компенсация теплового расширения и поддержка трубопровода
Многие монтажники фокусируются только на самом соединении, забывая, что разъем пара находится в системе, которая живет своей жизнью. Пар нагревает трубу, вызывая ее удлинение. Если это расширение не скомпенсировано, огромная сила будет действовать непосредственно на фланцевое соединение, пытаясь его разорвать или сдвинуть.
Правило простое: ни один фланцевый разъем не должен воспринимать осевую нагрузку от расширения трубы. Для этого вблизи узлов установки должны быть предусмотрены компенсаторы (сильфонные, П-образные или линзовые) и подвижные опоры. Труба должна иметь возможность скользить по опорам. Если вы видите, что труба жестко зафиксирована хомутами с обеих сторон от разъема, то при нагреве она неизбежно деформирует фланцы.
Мы столкнулись с интересным случаем на заводе в Казахстане. Инженеры установили мощный паропровод, но забыли сместить одну из неподвижных опор. При запуске труба удлинилась на 4 сантиметра и буквально вывернула фланец задвижки вместе с креплением. Ремонт занял неделю. Всегда проверяйте проектную документацию на наличие компенсационных элементов. Если их нет — остановите монтаж и потребуйте внесения изменений в проект. Ваша задача — собрать систему так, чтобы на разъем действовало только давление среды, но не механические нагрузки от расширения металла.
Также обратите внимание на поддержку веса трубы. Тяжелые участки с запорной арматурой создают изгибающий момент на ближайший разъем. Используйте дополнительные подвески или опоры рядом с тяжелыми узлами, чтобы снять вес с фланцевого соединения. Фланец предназначен для герметизации, а не для удержания тонны металла в воздухе.
Типичные ошибки при установке и как их избежать
Даже опытные бригады допускают ошибки, которые становятся очевидными только после пуска системы. Знание этих «граблей» поможет вам избежать повторения чужих неудач.
Ошибка №1: Использование старых болтов и гаек.
Болты классов прочности 8.8 и выше имеют предел усталости. После одного цикла нагрева и охлаждения, особенно под высоким давлением, их свойства меняются. Повторное использование старых болтов на ответственных узлах паропровода категорически не рекомендуется. Ржавчина на резьбе также искажает коэффициент трения, из-за чего вы не сможете достичь реального усилия затяжки, даже если динамометрический ключ покажет норму. Всегда используйте новый крепеж для критических соединений.
Ошибка №2: Неправильный выбор длины болта.
Часто случается, что болт слишком короткий и гайка навинчивается менее чем на 1-2 витка резьбы сверху, или слишком длинный, что мешает установке изоляции. Согласно стандартам, после затяжки из гайки должно выступать не менее 2-3 витков резьбы болта. Это гарантирует, что вся несущая способность резьбы задействована. Если болт слишком длинный, его можно аккуратно подрезать, но нельзя оставлять торчащую часть, которая будет мешать монтажу тепловой изоляции и создавать мостики холода.
Ошибка №3: Игнорирование чистоты среды при монтаже.
При сборке разъема внутрь трубы часто попадает мусор: обрезки прокладок, ветошь, окалина от сварки соседних стыков. При первом пуске этот мусор летит по трубе и может застрять в седле клапана или повредить уплотнение самого разъема. Перед окончательной сборкой последнего узла обязательно продуйте участок сжатым воздухом или используйте технологические заглушки до момента подключения.
Ошибка №4: Отсутствие изоляции на фланцах.
Хотя это кажется мелочью, неизолированные фланцы становятся точками интенсивных теплопотерь и конденсации. Конденсат, образующийся на холодном фланце, может вызвать локальное охлаждение и термические напряжения. Кроме того, открытые горячие поверхности — риск для персонала. Используйте специальные съемные термоизоляционные кожухи для фланцев, которые позволяют проводить обслуживание без разрушения изоляции.
Контроль качества и тестирование соединения
Монтаж считается завершенным только после прохождения процедур контроля качества. Визуального осмотра недостаточно. Для ответственных систем мы рекомендуем проводить следующие проверки:
Во-первых, визуальный контроль. Проверьте, нет ли перекосов, все ли гайки затянуты, выступают ли концы болтов. Убедитесь, что прокладка не видна снаружи (не выдавлена).
Во-вторых, гидравлическое испытание. Перед подачей живого пара система должна быть испытана водой под давлением, превышающим рабочее в 1.25–1.5 раза (согласно правилам Ростехнадзора или местных норм). Вода несжимаема, и в случае разрыва последствия будут менее катастрофическими, чем при разрыве паром. Внимательно осмотрите все разъемы на предмет капель воды. Даже влажное пятно на фланце говорит о микропротечке, которая под паром превратится в струю.
В-третьих, тепловизионный контроль. После запуска системы и выхода на режим используйте тепловизор для сканирования зон соединений. Участок с утечкой пара будет иметь аномально высокую температуру по сравнению с изолированной трубой, или, наоборот, если есть подсос воздуха, температура будет ниже. Тепловизор позволяет найти проблемы, невидимые глазу, на ранней стадии.
Если вы обнаружили утечку во время испытаний, никогда не пытайтесь подтянуть гайки под давлением. Это смертельно опасно. Сбросьте давление, остудите систему, устраните причину и повторите процедуру монтажа. Часто причина утечки — не слабая затяжка, а поврежденная прокладка или грязь на зеркале фланца. Повторная затяжка «на горячую» без сброса давления лишь усугубит деформацию.
Техническое обслуживание и долгосрочная надежность
Установка разъема пара — это не разовое действие, а начало жизненного цикла узла. Чтобы соединение оставалось герметичным годами, необходимо соблюдать регламент обслуживания.
Регулярно проверяйте состояние изоляции вокруг фланцев. Мокрая изоляция — первый признак скрытой утечки. Пар проникает в изоляционный материал, конденсируется внутри и начинает разрушать трубу снаружи (коррозия под изоляцией). Это коварный процесс, который может привести к истончению стенки трубы незаметно для оператора.
Планируйте профилактические подтяжки. Хотя современные прокладки и болты рассчитаны на долгую службу, вибрация и термоциклирование могут ослабить соединение. Включите проверку момента затяжки ключевых узлов в план ежегодного останова оборудования. Используйте маркировку краской на гайках и болтах после затяжки — это простой визуальный индикатор. Если метки сместились относительно друг друга, значит, произошло самоотвинчивание или просадка.
Ведите журнал ремонтов. Записывайте дату установки, тип использованной прокладки, момент затяжки и имя исполнителя. Когда через 3 года возникнет проблема, эта информация поможет понять, было ли это ошибкой монтажа, браком материала или естественным износом. Ответственный подход к документации отличает профессиональную команду от шабашников.
Важность прецизионных компонентов в современных системах
Хотя данная статья посвящена монтажу крупных промышленных паропроводов, принцип надежности соединения актуален для любых инженерных систем, независимо от масштаба. Будь то гигантский фланец котельной или миниатюрный электронный коннектор в системе управления, качество контакта определяет стабильность работы всего устройства. Современные высокотехнологичные производства требуют компонентов с исключительной точностью посадки и стабильными электрическими характеристиками.
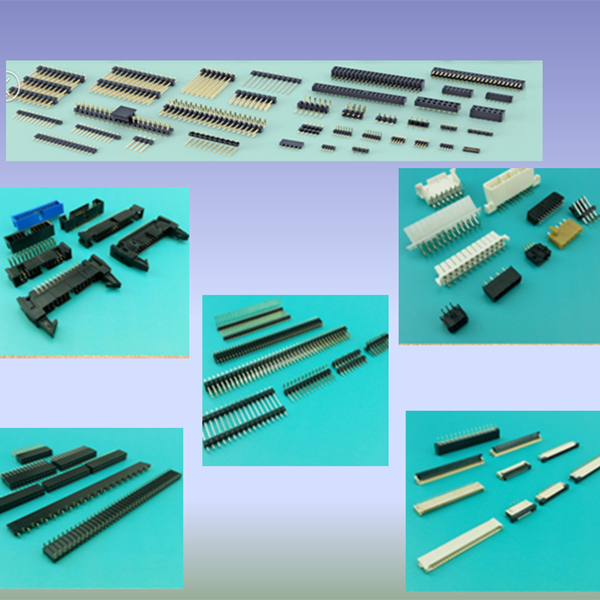
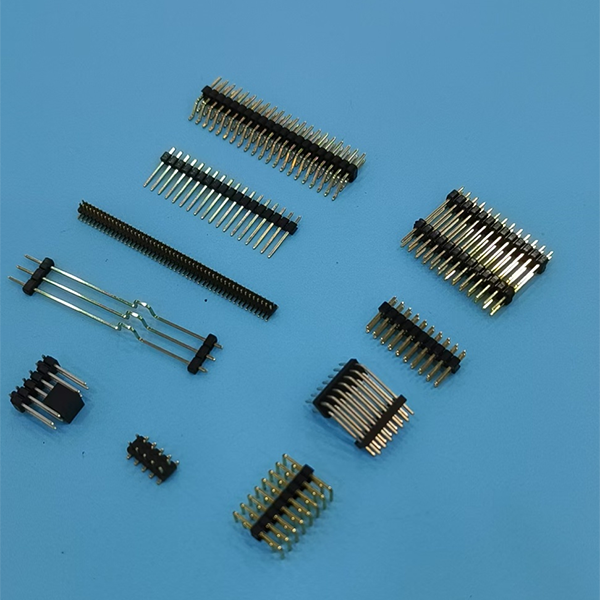
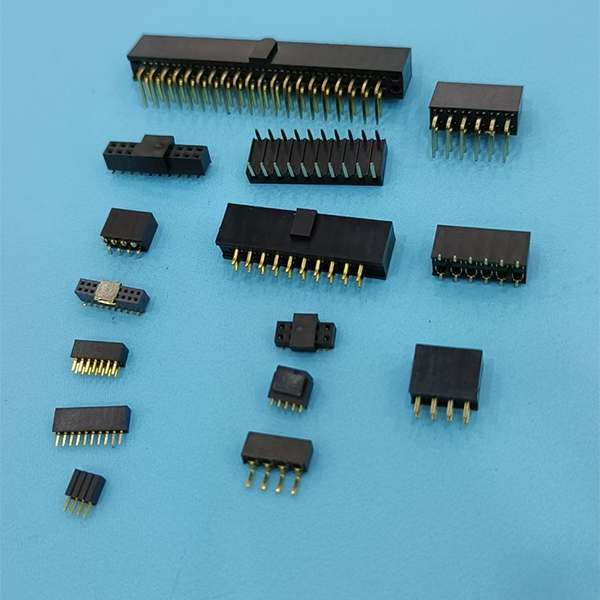
Ярким примером такого подхода является компания ООО «Дунгуань Хуалиан Электроникс». Базируясь в городе Чанпин (округ Дунгуань, КНР) и являясь российско-китайским предприятием с уставным капиталом 5 миллионов юаней, эта организация с 2019 года успешно объединяет функции проектирования, разработки пресс-форм и серийного производства. Специализируясь на прецизионных электронных разъемах типов «плата–плата» и «плата–провод», компания предлагает решения, где каждый миллиметр имеет значение. Их ассортимент включает штыревые, гнездовые, миниатюрные и интегральные разъемы (включая серии Rog и WIFER) с шагом контактов 0,8; 1,0; 1,27 и 2,54 мм.
Производственная база площадью 3000 м² оснащена 12 литьевыми машинами и около 100 автоматическими сборочными линиями, что позволяет выпускать более 100 миллионов единиц продукции ежегодно. Особое внимание уделяется контролю качества: собственная лаборатория проводит тесты на силу вставки/извлечения, испытания в солевом тумане и климатические проверки, гарантируя соответствие стандартам RoHS и REACH. Как и в случае с паропроводами, где неправильный выбор прокладки ведет к аварии, в электронике использование несертифицированных коннекторов может привести к отказу сложной системы. ООО «Дунгуань Хуалиан Электроникс» демонстрирует, что полный цикл производства — от чертежа до готового изделия, адаптированного под требования заказчика, является залогом долгосрочной надежности, будь то энергетика или микроэлектроника.
Часто задаваемые вопросы
Какой момент затяжки использовать для фланцев DN100 PN16?
Момент затяжки зависит не только от размера фланца, но и от класса прочности болтов и материала прокладки. Для стандартных болтов класса прочности 8.8 и спирально-навитой прокладки на фланце DN100 PN16 рекомендуемый момент составляет примерно 60–70 Н·м. Однако эти данные являются справочными. Всегда обращайтесь к таблице затяжки производителя болтов или проекту. Использование усредненных значений без учета конкретной пары «болт-прокладка» может привести либо к недостаточному обжатию (утечка), либо к разрушению прокладки (чрезмерное сжатие).
Можно ли использовать герметик вместо прокладки?
Нет, использование жидких герметиков вместо твердых прокладок на фланцевых соединениях паропроводов категорически запрещено. Герметики не способны выдержать высокие температуры пара и циклические нагрузки. Они высыхают, трескаются и вымываются потоком. Прокладка выполняет функцию упругого элемента, компенсирующего микроперемещения фланцев. Единственное исключение — использование анаэробных герметиков для фиксации резьбы болтов, но не для уплотнения самого стыка.
Что делать, если фланцы не сходятся даже после выравнивания труб?
Если после юстировки труб зазор между фланцами остается неравномерным или слишком большим, не применяйте силу для сведения их болтами. Это создаст остаточное напряжение в системе. Причины могут быть следующими: нарушение геометрии самих фланцев (производственный брак), ошибка в длине трубного участка или смещение опор. Необходимо замерить зазор клиновидным щупом в четырех точках. Если разница превышает 1-2 мм, требуется переустановка участка трубы или замена дефектного фланца. Монтаж «через силу» — гарантия будущей аварии.
Как часто нужно менять прокладки на паропроводах?
Срок службы прокладки не регламентирован жестко по времени, он зависит от условий эксплуатации. При отсутствии утечек и внешних признаков деградации (высыхание, растрескивание видимых частей) прокладка может служить 5–10 лет и более. Однако при каждом демонтаже соединения (для ремонта арматуры или модернизации) прокладка подлежит обязательной замене. Повторное использование старой прокладки недопустимо, так как она уже получила остаточную деформацию и не обеспечит герметичность при повторной сборке.
Нужно ли прогревать фланцевое соединение перед полной затяжкой?
Для систем с рабочими температурами выше 300°C рекомендуется проводить предварительный прогрев и промежуточную подтяжку. Холодное соединение, затянутое на 100%, при нагреве может потерять усилие из-за разного коэффициента теплового расширения болтов и фланцев. Технология такова: затянуть на 50-70% в холодном состоянии, вывести систему на рабочую температуру, выдержать 2-4 часа и провести горячую подтяжку до 100%. Это компенсирует тепловую усадку и обеспечивает стабильность узла.
Заключение: безопасность и эффективность в каждой детали
Правильная установка разъема пара — это баланс между точностью механической сборки, пониманием физики процессов и строгим соблюдением технологий. Как мы убедились на практике, экономия на инструменте, крепеже или времени на юстировку всегда оборачивается многократными потерями в будущем. Надежный паропровод начинается с чистого фланца и правильного момента затяжки.
Не забывайте, что каждый соединенный вами узел — это часть большой энергетической системы. Ошибка здесь влияет на КПД всего предприятия. Если вы хотите получить консультацию по подбору комплектующих, расчету моментов затяжки для специфических условий или заказать услуги профессионального шеф-монтажа, наши эксперты готовы помочь. Мы работаем в соответствии с ГОСТ и международными стандартами, гарантируя качество каждого соединения.
Свяжитесь с нами сегодня для получения детального руководства по монтажу или заказа сертифицированных компонентов для ваших паровых систем. Помните: качественный монтаж — это инвестиция в безопасность вашего бизнеса.